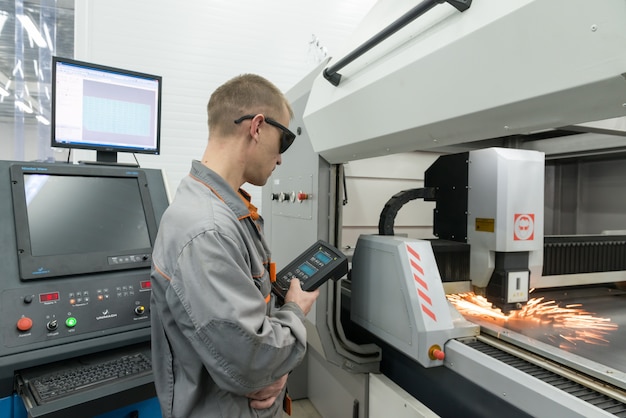


Перед выполнением соединительных работ важно тщательно очистить металлы от загрязнений. Используйте металлические щетки или абразивные инструменты для удаления ржавчины и окислов. Если материал был обработан химически, то его следует промыть водой или использовать специальные очистители. Оцените состояние поверхности: дефекты, такие как трещины или вмятины, могут негативно повлиять на конечный результат.
Следующий шаг — проверка геометрии деталей. Неправильная форма или несоответствие размеров может приводить к напряжению в соединении. Убедитесь, что заготовки правильно подогнаны друг к другу. Свариваемые элементы должны иметь зазор 0.5-1 мм для лучшего заполнения шва. Сводите к минимуму возможность деформации во время процесса, применяя временные крепления.
Температурный режим имеет значительное влияние на прочность будущего соединения. Оптимальная температура для сварки зависит от типовой стали; для большинства стальных сплавов это 150-200°C. Не забудьте также использовать защитные газы для предотвращения окисления во время процесса. Они помогают минимизировать негативные эффекты на металл и обеспечивают большую прочность соединения.
Проверка конечного результата должна включать визуальный осмотр на предмет пор и дефектов, а также механические испытания на прочность. Записи о проведенных испытаниях важны для дальнейшего анализа и контроля. Применение неразрушающего контроля, например, ультразвукового метода, поможет выявить возможные недостатки, недоступные при обычном осмотре.
Рекомендации по подготовке и сварке:
- Очистка всех загрязнений с металла;
- Контроль геометрии и размеров деталей;
- Поддержание оптимальной температуры сварки;
- Использование защитных газов;
- Проверка по окончанию работ: визуальный и неразрушающий контроль.
Следование этим рекомендациям поможет повысить прочность соединений и продлить срок службы готовых изделий. Это позволит избежать дорогостоящих переделок и налаживания дополнительных узлов, что экономит время и финансы.
Выбор методов очистки металлических поверхностей перед сваркой
Для достижения надежных соединений необходимо применять механические, химические и термические способы избавления от загрязнений на металле. Каждый из них имеет свои преимущества и недостатки, которые следует учитывать в зависимости от типа основного материала и условий работы.
Механическая очистка
Механические методы, такие как шлифовка и дробеструйная обработка, обеспечивают высокую степень удаления ржавчины и старой краски. Подходят для различных металлов, в том числе стали и алюминия. Дробеструйка особенно эффективна для больших участков, так как позволяет быстро избавиться от загрязнений и создать шероховатую текстуру, что улучшает адгезию к сварному шву.
Химическая очистка
Использование химических растворов, таких как кислоты или щелочи, полезно в ситуациях, когда механическая обработка невозможна. Например, для удаления окалин с нержавеющей стали рекомендуется применять пассивирующие растворы. Однако необходимо соблюдать технику безопасности, так как большинство химикатов могут быть опасны для здоровья.
Термическая очистка является альтернативным методом, при котором загрязнения удаляются путем нагрева. Это может производиться с помощью плазменной или газовой резки. Такой способ особенно эффективен для удаления толстых слоев загрязнения, но также может повредить структуру металла, если не применяется аккуратно.
При выборе метода очистки важно учитывать размер и конфигурацию обрабатываемого объекта. Для участков с ограниченным доступом лучше подойдет химический способ, в то время как для больших деталей эффективнее будет механическая обработка. Важно также контролировать уровень загрязнений и качество очистки, чтобы избежать дефектов в дальнейших процессах.
Сравнительная таблица методов очистки:
| Метод | Преимущества | Недостатки |
|---|---|---|
| Механическая | Высокая скорость, эффективное удаление | Возможность повреждения металла |
| Химическая | Подходит для сложных загрязнений | Опасность для здоровья, требуется осторожность |
| Термическая | Удаление толстых слоев | Риск изменения структуры металла |
Важно помнить о том, что перед применением любого метода очистки необходимо провести оценку состояния металла и определить наличие возможных дефектов, которые могут повлиять на дальнейшую обработку. При правильном выборе метода можно значительно увеличить прочность и долговечность сварных соединений.
Оптимальные условия для подготовки деталей под сварку
Для достижения надежного соединения и уменьшения вероятности дефектов следует обеспечивать чистоту и отсутствие коррозии на предметах, которые будут соединены. Рекомендуется удалить окалину, ржавчину, масла и другие загрязнения с помощью механических или химических методов. Например, абразивные щетки и пескоструйные установки идеально подходят для очистки металлических поверхностей. Размеры зазоров между частями не должны превышать 1 мм, чтобы предотвратить образование пор и трещин в процессе соединения.
При выполнении соединительных операций важно поддерживать стабильные температурные условия. Идеальная температура окружающей среды составляет от 15 до 25°C. Влажность не должна превышать 70%. Температура самого основания должны быть в пределах 5-50°C, чтобы избежать внезапного охлаждения. Применение предварительного подогрева рекомендуется для толстолистовых деталей, если их толщина превышает 10 мм. Ниже приведена таблица с идеальными условиями для различных типов металлов:
| Металл | Температура (°C) | Влажность (%) | Размер зазора (мм) |
|---|---|---|---|
| Сталь | 15-25 | ≤70 | ≤1 |
| Алюминий | 15-25 | ≤60 | ≤0.5 |
| Нержавеющая сталь | 20-30 | ≤50 | ≤0.8 |
Влияние температуры на качество сварных швов
Для достижения прочности соединений важно придерживаться оптимального температурного режима во время выполнения работ. Рекомендуемая температура для электродуговой технологии составляет 20-25°C. При отклонениях за пределы этого диапазона возможно возникновение дефектов, таких как трещины или поры, что приводит к снижению прочности планируемого изделия.
При сварке несоответствие температурного режима может вызывать различные виды деформаций. Например, местное перегревание соединяемых частей влечет за собой изменение механических свойств металла. При повышении температуры возможен рост структуры зерна, что негативно сказывается на жесткости и долговечности шва. В отличие от этого, слишком низкие температуры способствуют образованию промежутков и неполноценным соединениям. Специалисты рекомендуют применение предварительного подогрева для толстых металлов.
| Температура, °C | Риски | Рекомендации |
|---|---|---|
| Ниже 20 | Недостаточная проплавка, дефекты | Подогрев |
| 20-25 | Оптимальные условия | Соблюдать температуру |
| Выше 25 | Образование трещин, пор | Контроль температуры |
Анализ типов сварных швов и технологии их выполнения
Для достижения прочности соединений необходимо тщательно выбирать вид соединительной линии. Основные типы включают: угловые, тавровые, стыковые и накладные. В зависимости от выполненных задач, подходят различные методы. Например, угловые предпочтительны для соединений под углом, а тавровые лучше использовать в случаях сопряжения плоскостей.
Сварка с использованием электрода в защитном газе (MIG/MAG) позволяет добиться надежных швов при соединении тонколистового материала. Данная методика обеспечивает минимальное количество деформаций и высокое качество внешней поверхности, особенно на алюминии. Важно убедиться в выборе правильного газа для процесса.
Типы соединений и особенности технологий
В таблице ниже представлены основные типы соединительных линий и рекомендуемые методы их выполнения:
| Тип соединения | Рекомендуемый метод сварки | Материалы |
|---|---|---|
| Угловое | MIG/MAG | Сталь, алюминий |
| Тавровое | Точечная | Нержавеющая сталь |
| Стыковое | Аргонодуговая | Легкие сплавы |
| Накладное | Ручная дуговая | Чугун |
Технология аргонодуговой сварки также показывает высокие результаты при работе с нержавеющей сталью. Она обеспечивает защиту от окисления и позволяет получить качественные швы благодаря стабильному горению дуги.
Как правило, перед началом работ происходит оценка состояния материалов. Это включает прочность, наличие коррозии или загрязнений. Так, очищение поверхности от оксидов и налетов значительно повышает прочность соединений.
Контроль за выполнением швов
На этапе контроля важно использовать неразрушающие методы, такие как ультразвуковое или рентгеновское исследование. Эти методы помогают выявить внутренние дефекты без повреждения изделия. Рекомендуется фиксировать результаты контрольных операций для будущих анализов.
Для длительной эксплуатации изделий и гарантии их надежности следует учитывать температурные режимы эксплуатации. Это позволит избежать перегрева и прогрева соединений до критических значений, что может вызвать разрушение швов.
Проверка и оценка сварных швов: необходимые средства и методы
Сварные соединения можно оценивать визуально, с использованием специального оборудования или механических методов. Визуальный осмотр обязательно должен быть первым этапом проверки, так как он позволяет обнаружить явные дефекты. Использованные для этого средства: лупы, зеркала и специальные лампы.
Для более глубокой диагностики подойдут ультразвуковые и радиографические методы. Ультразвуковая дефектоскопия показывает внутренние повреждения. Аппараты должны иметь правильно откалиброванные пьезоэлементы и качественные преобразователи. Частота ультразвука варьируется от 1 до 10 МГц, в зависимости от толщины металла.
Рентгенографический контроль дает возможность визуализировать швы на снимках. Сложность заключается в наложении слоев, поэтому необходимы опытные операторы и качественное оборудование, позволяющее обеспечить оптимальную чувствительность.
- Визуальный осмотр: определение явных дефектов.
- Ультразвуковая дефектоскопия: выявление внутренних недостатков.
- Рентгенография: выявление непрозрачных участков.
- Магнитно-порошковый контроль: нахождение трещин и коррозии.
Магнитно-порошковый метод ненужен для цветных металлов, но эффективен для черных. Здесь используются магнитные поля, чтобы направить мелкие частицы на поврежденные зоны. Специальные устройства для магнитного контроля должны иметь возможность изменения направления магнитного потока.
Методы контроля, такие как капиллярный, применяются для обнаружения внешних трещин. Использование красителей для контрастного контроля помогает визуализировать дефекты, а также предоставляет информацию о пористости и непроварах.
После выполнения всех методов контроля необходимо составить отчет, в который включить все выявленные дефекты и их описание. Этот документ послужит основанием для дальнейших действий, будь то исправление недостатков или повторное исследование.
Контроль соединений на каждом этапе процесса обеспечивает надежность конечного изделия. Основание, вполне логично, для выбора средств и методов оценки зависит от толщины материала, характеристик соединения, а также типа и места применения готовой конструкции.
Устранение распространенных дефектов сварных швов

Для устранения трещин в соединениях рекомендуется выполнить прогрев детали перед началом процесса соединения. Это поможет сократить термическое напряжение, возникающее в результате резкого охлаждения. Необходимо использовать тепловые пушки или специальное оборудование для равномерного прогрева, особенно в условиях низкой температуры окружающей среды. После завершения сварки следите за температурным режимом, чтобы обеспечить медленное охлаждение.
- Проверка зазоров между свариваемыми элементами.
- Контроль чистоты шва от загрязнений (жира, ржавчины).
- Правильный выбор сварочных материалов и режимов.
При образовании шлаковых включений рекомендуется использовать механическую обработку для удаления остатков шлака. Эффективно применять шлифовку или ручные инструменты для достижения чистоты соединения. Важно также следить за параметрами подачи электрода и скоростью сварки, чтобы минимизировать вероятность подобных дефектов в будущем.
Регулярное обслуживание оснастки для повышения качества сварки
Чистка и проверка инструментов должны проводиться не реже одного раза в неделю. На налёт, загрязнения и повреждения обратите внимание, так как они значительно влияют на процессы соединения материалов.
Оптимальные процедуры обслуживания
- Очистка токопроводящих элементов от ржавчины или нагара.
- Регулировка натяжения кабелей и проводов для обеспечения надёжного подключения.
- Смазка движущихся частей механизмов для предотвращения износа.
Регулярное осмотрение наконечников сварочных аппаратов необходимо для предотвращения деформаций. Изношенные элементы требуют немедленной замены, так как это может привести к снижению прочности соединений.
Влияние состояния оснастки на результаты
- Плохие контакты могут привести к неравномерному нагреву.
- Износ оснастки увеличивает вероятность появления дефектов.
- Замена старых деталей позволяет избежать простоя оборудования.
Каждые три месяца следует проводить более детальный анализ состояния инструментов. Это может включать проверку изоляции проводов, замену фильтров и локальную диагностику сварочного оборудования.
Фиксируйте все обнаруженные неисправности, чтобы создать историю обслуживания устройств. Ведите учёт замен и ремонтов, что позволит выявить регулярные проблемы и оптимизировать план техобслуживания.
Вопрос-ответ:
Почему подготовка поверхности важна для качества сварных швов?
Подготовка поверхности является ключевым этапом в сварочном процессе, поскольку от нее зависит качество соединения. Если поверхность не очищена от ржавчины, загрязнений или масла, это может привести к образованию дефектов в сварном шве. Например, наличие посторонних частиц может вызвать поры, трещины или плохую адгезию металлов. Поэтому перед сваркой необходимо тщательно подготовить поверхность, чтобы обеспечить прочное и герметичное соединение.
Какие методы подготовки поверхности применяются перед сваркой?
Существует несколько методов подготовки поверхности перед сваркой, среди которых наиболее распространены механическая обработка, химическая очистка и термическое воздействие. Механическая обработка включает в себя шлифование, абразивную обработку или использование щеток для удаления загрязнений. Химическая очистка предполагает использование специальных растворов для удаления ржавчины и жиров. Термическое воздействие, например, нагрев поверхности, может использоваться для удаления влаги. Выбор метода зависит от типа материала и условий работы. Правильно подобранный метод подготовки обеспечивает высокое качество сварного шва и долговечность соединения.