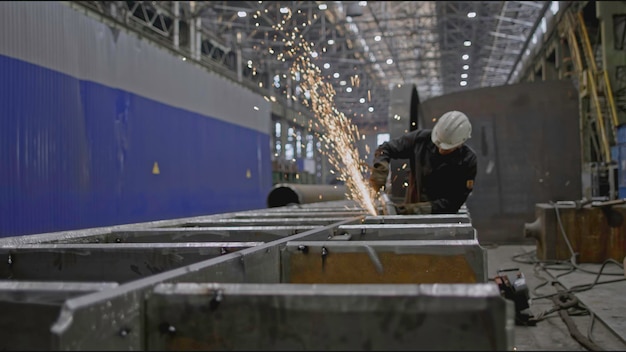

При выборе техники обработки листовых заготовок с различной толщиной, стоит ориентироваться на плотность и структуру материала. Для массивных изделий до 10 мм идеально подходят методики лазерного или плазменного разреза. Эти способы обладают высокой точностью и минимальным термическим влиянием на края.
Для заготовок от 10 до 20 мм стоит рассмотреть использование водоструйной техники. Этот подход обеспечивает бережную обработку, что особенно важно для сложных форм. При этом стоит учитывать, что для таких изделий необходима предварительная подготовка с использованием чертежей и эскизов.
Четкише всего работу быстрее провести при помощи горелки для заготовок с толщиной свыше 20 мм. Такой подход позволяет эффективно обрабатывать металл, однако следует обратить внимание на качество сжигания, чтобы минимизировать образование шлака.
Сравнительная таблица методов:
| Толщина заготовки, мм | Метод обработки | Преимущества |
|---|---|---|
| до 10 | Лазерный, плазменный | Высокая точность, минимальное термическое влияние |
| 10 — 20 | Водоструйный | Бережная обработка, влияет на сложные формы |
| свыше 20 | Горелка | Эффективность, высокая скорость обработки |
Рекомендации по выбору:
- При тонких заготовках — выбирайте лазер или плазму для лучшего результата.
- Для средней толщины — обратите внимание на водоструйные установки.
- Для толстого материала используйте горелку с хорошей настройкой.
Определение оптимальной толщины металла для различных технологий резки
Для плазменной обработки лучшие результаты достигаются при работе с заготовками толщиной от 1 до 20 мм. При этом скорость и качество зависят от мощности установки. Например, для максимальной производительности, выбирайте диапазон от 6 до 12 мм.
Лазерные установки имеют широкий диапазон: они эффективно обрабатывают от 0,5 до 30 мм. Однако для толстых пластин, превышающих 20 мм, требуется специальное оборудование и более длительное время обработки. Рекомендуется использовать устройства с высокой мощностью для оптимизации рабочих процессов.
| Технология | Оптимальная толщина, мм | Рекомендованные параметры |
|---|---|---|
| Плазменная обработка | 1-20 | 6-12 для максимальной производительности |
| Лазерная резка | 0,5-30 | Использовать мощные установки для толстых |
| Механическая резка | 1-25 | Лучшие результаты на 10-15 мм |
Механическая обработка эффективна для диапазона от 1 до 25 мм, однако оптимальные параметры достигаются в пределах 10-15 мм. Это связано с меньшей скоростью операционного процесса для больших толщин.
- Подберите оборудование в зависимости от толщины заготовки.
- Учитывайте вид используемого материала.
- Обратите внимание на желаемое качество кромки.
Сравнение лазерной и плазменной резки для различных профилей толщины
При выборе между лазерной и плазменной технологией обработки, следует учитывать размеры обрабатываемых материалов. Лазер подходит для деталей толщиной до 20 мм, обеспечивая высокую точность и чистоту кромки. Для значительно более толстых объектов, например, от 20 до 30 мм, рекомендуется плазменная резка, так как она обеспечивает большую скорость и низкие затраты на обработку.
Лазерная технология демонстрирует лучшие результаты для тонких профилей, особенно из нержавеющей стали и алюминия. Применяя ее, можно добиться минимальных термических искажений, что критично в точных конструкциях. Для таких изделий, как кронштейны или рамки, выбор лазера–это оптимальное решение.
В сравнении с плазмой, лазерное оборудование требует более значительных начальных инвестиций, но обеспечивает меньшие эксплуатационные расходы на протяжении всего срока службы. Для производств, ориентированных на мелкосерийное изготовление сложных деталей, это может стать рациональным решением.
- Лазерная резка:
- Точность: до 0,1 мм
- Максимальная толщина: до 20 мм
- Скорость: медленнее, чем у плазмы для толстых профилей
- Плазменная резка:
- Точность: до 1,5 мм
- Максимальная толщина: до 50 мм
- Скорость: быстрее при больших параметрах
Для профилей толщиной от 10 до 20 мм целесообразен комбинированный подход. Использование лазера для выполнения внутренних контуров позволяет получить качественные края, в то время как плазма обрабатывает более массивные участки. Это подход помогает оптимизировать как качество, так и скорость обработки.
В конечном счете, выбор зависимости от профилей следует анализировать не только по толщине, но и по требованиям к чистоте кромки и скорости производства. Лазерная резка – это метод для высокоточных, мелкосерийных операций, а плазма подходит для больших объемов и толщин. Поэтому правильное решение следует адаптировать под индивидуальные задачи.
Выбор оборудования для резки в зависимости от толщины металла

При необходимости обработки металлических листов, необходимо учитывать, что для работы с тонкими изделиями (до 5 мм) подойдут плазменные системы. Они обеспечивают высокую скорость выполнения задач и минимальные термические искажения. Для таких задач рекомендуется аппаратура, использующая высокочастотное разрядное устройство, так как она обеспечивает стабильная и качественная резка. Например, модели с мощностью от 30 до 50 А подходят для данного диапазона.
Оборудование для обработки толстых изделий
Для металлических конструкций от 10 мм и больше следует применять лазерные установки. Они гарантируют высокую точность и чистоту кромки. Также можно использовать водяную струю, однако данный метод требует больше времени и затрат на эксплуатацию. Лазеры работают с деревянными и пластиковыми покрытиями, что дает возможность комбинированной обработки материалов.
| Толщина (мм) | Рекомендуемое оборудование | Преимущества |
|---|---|---|
| до 5 | Плазменные системы | Высокая скорость, минимальные термические искажения |
| 5-10 | Лазеры с мощностью от 100 А | Точная резка, высокая скорость, минимальные затраты |
| более 10 | Лазерные установки, водяная струя | Чистая кромка, возможность комбинированной обработки |
Обратите внимание на задачу. Если требуется высокая производительность, выбирайте лазеры. При работе с менее жесткими требованиями к качеству можно рассмотреть плазменные аппараты. Это обеспечит оптимальные результаты в зависимости от конкретных условий и поставленных задач.
Рекомендации по подготовке материала перед резкой в зависимости от толщины
Перед работой с изделиями различной массы необходимо тщательно очистить поверхность. Научные исследования показывают, что даже малейшие загрязнения могут повлиять на качество финишной обработки. Используйте абразивные полотна или растворители для удаления масла, ржавчины и других загрязнителей. Это обеспечит максимальное прилегание и минимальную степень повреждений.
Для изделий, имеющих значительные размеры, рекомендуется проводить термическую обработку. Например, предварительный нагрев позволяет уменьшить внутренние напряжения, что снижает риск возникновения трещин после обработки. Этап нагрева должен проводиться с учетом характеристик материала: для алюминия температура не должна превышать 300 °C, а для углеродной стали – 600 °C.
При подготовке к обработке желательно рассмотреть возможность предварительного реза на меньшие куски, особенно для толстых изделий. Это не только облегчает процесс, но и позволяет добиться более высокой точности в конечной работе. Убедитесь, что размеры кусочков соответствуют используемым рабочим параметрам.
| Тип материала | Рекомендуемая температура нагрева (°C) |
|---|---|
| Алюминий | 300 |
| Углеродная сталь | 600 |
| Нержавеющая сталь | 350 |
Анализ влияния толщины металла на качество реза и остаточные деформации
Качество выполнения работы напрямую зависит от размера заготовки. При обработке тонких листов наблюдается высокая чистота кромки и минимальные остаточные деформации. Но по мере увеличения размера заготовки, сложность процесса возрастает, и критическое значение достигается на определенной границе.
Влияние на чистоту кромки

Тонкие материалы, как правило, дают четкую и аккуратную линию с минимальными признаками обгорания. Для листов до 5 мм рекомендуется применять методы, предполагающие небольшое воздействие тепла, такие как лазерное или водоструйное воздействие. В противном случае увеличится риск ухудшения качества.
При работе с заготовками толщиной 6-10 мм возможно более высокое энергозатратное влияние. На данных материалах важно контролировать параметры процесса, чтобы избежать шероховатостей и деформации. Для устранения недостатков, связанных с нагревом, рекомендуется использовать асинхронную подачу.
Остаточные деформации и их влияние

Остаточные изменения формы чаще всего наблюдаются в более толстой продукции. Как правило, это связано с эффектами термического расширения и сжима. Эффективное решение для устранения проблем с остаточными деформациями заключается в использовании следящих систем охлаждения во время обработки.
Для предотвращения несоответствий в геометрии рекомендуется предварительное испытание образцов с увеличенной толщиной. Это позволяет откалибровать оборудование и настроить параметры, а также предсказать поведение материала в процессе.
Параметры реза, такие как скорость и мощность, должны быть адаптированы к размеру заготовки. Для изделий свыше 12 мм важно акцентировать внимание на том, чтобы избежать перегрева, что может привести к ухудшению прочности.
Необходимо проводить анализ в процессе работы, фиксируя показатели соответственно для каждой толщины. Данные исследования позволяют обеспечить постоянное качество готовой продукции и снизить дополнительные затраты на переработку.
Вопрос-ответ:
Как толщина металла влияет на выбор технологии резки?
Толщина металла является одним из ключевых факторов при выборе технологии резки. Для тонких металлов, как правило, используют лазерную резку или плазменную резку, так как эти методы обеспечивают высокую точность и чистоту реза. Например, лазерная резка позволяет получать тонкие детали с минимальным количеством термического воздействия на материал, что минимизирует деформацию. Для обработки толстых металлов, таких как сталь толщиной более 20 мм, более предпочтительны технологии водоструйной резки и плазменной резки, которые способны справляться с увеличенным объемом и требуют более мощного оборудования.
Какие технологии резки подходят для различных типов металлов?
Выбор технологии резки зависит не только от толщины, но и от типа металла. Для нержавеющей стали часто используют лазерную резку, так как она дает чистый рез без окалины. Алмазная или водоструйная резка применяется для таких материалов, как титан или алюминий, из-за их высокой стойкости к перегреву и необходимости в аккуратности. Черные металлы, такие как углеродная сталь, можно резать с помощью плазменной резки, что обеспечивает быстрое и экономичное выполнение задач. Важно учитывать не только свойства металла, но и требования к обработке, чтобы выбрать наилучший способ.
Как выбрать подходящее оборудование для резки металла в зависимости от его толщины?
Выбор оборудования для резки металла зависит от нескольких аспектов, включая толщину материала и тип используемой технологии. Для тонких металлов лучше всего подойдет лазерный резак, который обеспечивает высокую точность и скорость работы. Для металлов средней толщины (до 15-20 мм) могут использоваться плазменные резаки, которые также предлагают хорошее качество реза и умеренные затраты на оборудование. Для толстых металлов (от 20 мм и более) часто выбирается водоструйная резка или особые типы плазменных резаков. Стоит учитывать также доступность расходных материалов и имеющиеся у вас производственные мощности, что поможет сделать правильный выбор для вашего бизнеса.